


製品


ダクタイル鉄管
ダクタイル鉄管とは、球状化剤を添加した後、18以上の鋳造溶銑を使用し、遠心ダクタイル鋳鉄機を介してパイプに高速遠心鋳造することを指し、ダクタイル鉄管、ダクタイル鉄管、ダクタイル鋳物と呼ばれますパイプ。主に水道水の送水に使用され、水道管の材料として最適です。
機能
ダクタイル鉄管とは、球状化剤を添加した後、18以上の鋳造溶銑を使用し、遠心ダクタイル鋳鉄機を介してパイプに高速遠心鋳造することを指し、ダクタイル鉄管、ダクタイル鉄管、ダクタイル鋳物と呼ばれますパイプ。主に水道水の送水に使用され、水道管の材料として最適です。
鋳鉄管の本質はダクタイル鉄管であり、ダクタイル鉄管は鉄の本質、鋼の性能を兼ね備えているため、この名前が付いています。球状鋳鉄管中の黒鉛は球状で存在しており、一般的な黒鉛の大きさは6-7です。品質の観点から、鋳鉄管の球状化等級は1-3級に制御する必要があり、球状化率は80%以上であるため、材料自体の機械的特性がより向上しています。鉄の本質と鋼の性能を併せ持つ。ダクタイル鉄管を焼鈍した後の金属組織はフェライトに少量のパーライトを加えたものとなり、機械的性質が良好なため、鋳鉄鋼管とも呼ばれます。

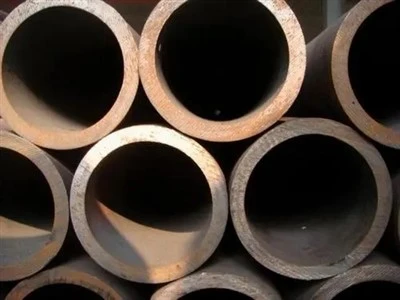
チューブダイスの内面研削手順
1.チューブダイの呼び径に応じて、サポートローラーはマシンスケールに従って所定の間隔に調整されます
2. 研磨するチューブダイをサポートローラー上に置きます。
3. 砥石車をチェックして調整します。そして、適合する研削ロッドと研削ヘッドを備えて選択されたチューブ金型の仕様に従って
金型仕様に合わせて内研削長さ制限ブロックを調整してください。
4.まずチューブダイスを5〜6回研削し、チューブダイスの穴のテーパーとソケットのサイズを確認および測定します。
5. この場合、各研削量は0.2mmです。内穴のテーパとサイズが要件を満たしている場合、自動研削が行われます。テーパとバスの真直度が要件を満たさない場合は、分割研削を使用する必要があります。
皮をむきます。
6. テーパ研削の際、ソケットからソケットまでは500~600mmごとに増加部となります。
7. 研削するときは、研削ヘッドがスムーズに動作し、打撃を避ける必要があります。鼓動が発生した場合は、砥石ロッドをそっと保持してください。
8.加工中、常に内側の穴のサイズを測定する必要があります。ソケットは0〜500mmの範囲内の3つのセクションで測定する必要があり、ソケットは500mmで測定する必要があります。 、内穴の直径の差は0.5mm未満であってはならず、そのサイズは製造基準の加工レベル内で保証されなければなりません。
9. 手動砥石を使用してソケットの端を研削します。ソケットの形状を変えずに研削するように注意してください。
10. 研削後の内穴の表面粗さは 3.2-6.8 で、表面には酸化物やその他の不純物がありません。
11. チューブ金型を後で使用する場合、または品質フィードバックが通知された場合、チューブの漏れ抵抗を向上させるために、チューブ金型の内壁の研削量を増やすか、研削ドットを再度繰り返す必要があります。
人気ラベル: ダクタイル鉄管、中国ダクタイル鉄管メーカー、サプライヤー、工場, 圧力鋳造延性鋳鉄結節鋳鉄パイプSSAWパイプ延性鉄鋳造バット溶接パイプミル
無
あなたはおそらくそれも好きでしょう


お問い合わせを送る
